ニュースの概要

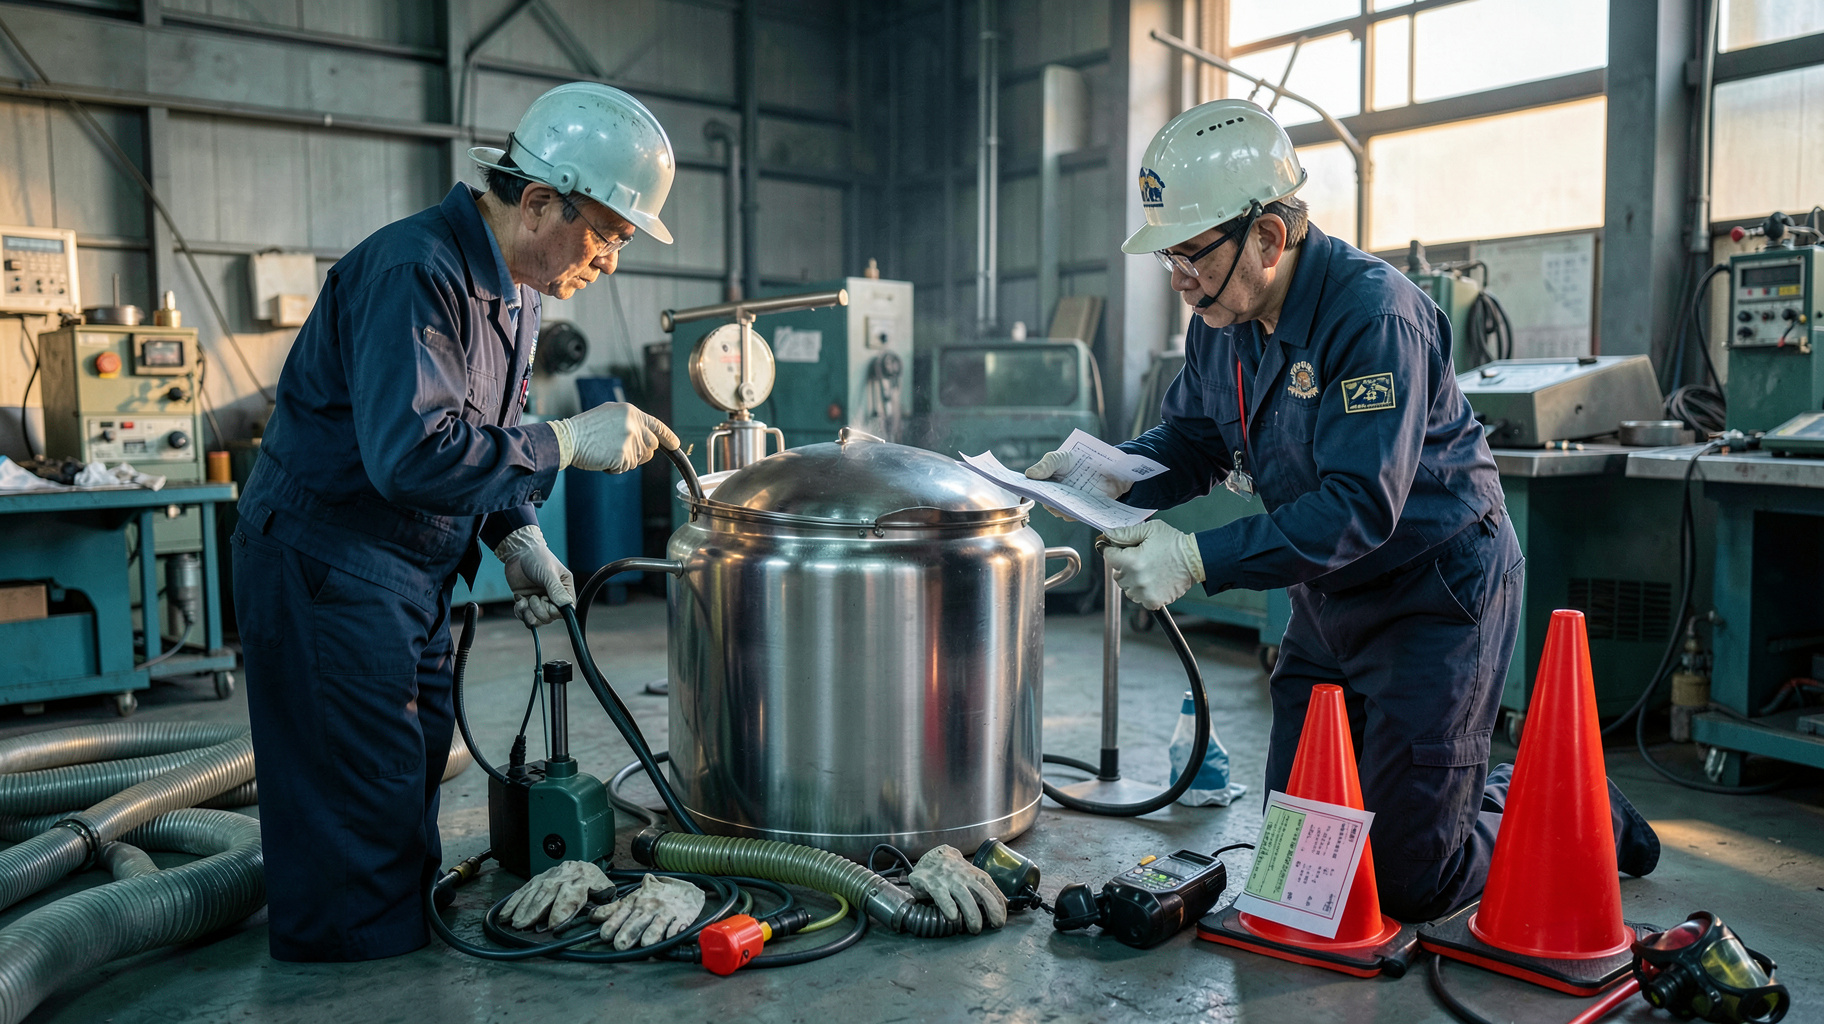
滋賀県野洲市の工場で、釜の研磨作業をしていた30代の男性2人が心肺停止の状態で見つかり、その後、死亡しました。2人はいずれも同じ作業に関わっていたとされ、警察や関係機関が事故の詳しい状況を調べています。現時点で原因が確定したわけではありませんが、釜の内部や周辺で行う研磨作業では、酸素不足、粉じん、使用薬剤、機械設備など複数の危険が重なる可能性があります。単独の不注意ではなく、作業環境と手順全体を検証する必要がある事案です。
引用元: 野洲市の工場で心肺停止の2人が死亡 いずれも釜の研磨作業をしていた30代男性(中日新聞Web)
分析・見解
釜の研磨作業は開放空間に見えて危険が重なりやすい
釜は大型の容器であっても、内部に入る、身を乗り出す、開口部の近くで作業する、といった姿勢になれば、通常の床上作業とは危険の種類が変わります。研磨では金属の粉じんが発生し、材質や表面処理によっては有害な成分が混じることがあります。研磨材、洗浄剤、塗膜などが関われば、目や呼吸器への刺激だけでなく、換気状態による影響も確認しなければなりません。
今回の事故原因は捜査中であり、酸欠や有害ガスがあったと断定することはできません。ただ、2人が同じ作業中に心肺停止となった点は、個人の技能だけでは説明しにくい共通要因を調べる必要性を示します。設備の停止状態、換気の実効性、作業場所の温度、使用した薬剤、入退場の記録を時系列で突き合わせることが重要です。
測定器と見張り役が「異常の早期発見」を左右する
容器内や狭い場所の作業では、入る前に酸素濃度と可燃性ガス、有害なガスの有無を測ることが基本になります。しかし、入場前に一度測っただけでは十分ではありません。研磨や洗浄で条件が変わるため、作業中も連続して測り、警報が出たら直ちに退避できる仕組みが必要です。換気扇を置くだけでなく、空気がどこから入り、どこへ抜けるかを確認する風量の管理も欠かせません。
もう一つの盲点は、作業者が2人いても救助体制が整っているとは限らないことです。異常を感じた人を助けようとして、別の人まで倒れる二次災害は、狭い場所の事故で繰り返されてきました。外側で監視する担当者、連絡手段、立ち入りを止める権限、救助用の器具を事前に決めておく必要があります。呼びかけへの反応だけで安全を判断せず、訓練された手順で対応することが求められます。
研磨機の安全対策は粉じんと回転部を分けて考える
研磨機を使う作業では、回転する砥石やディスクの破損、跳ね返り、電源コードの損傷、姿勢の崩れも事故につながります。さらに、粉じん対策として防じんマスクを着けても、顔に合っていなければ効果は限定的です。局所排気、湿式研磨、適切な保護眼鏡、耳の保護具、手袋の選定を、対象となる金属と作業方法に合わせて組み合わせる必要があります。
ここで大切なのは、保護具を増やすだけでは解決しないことです。防じんマスクを着けたまま狭い場所に入り、視界や呼吸が悪化すれば、別の危険が高まります。危険源を機械設備や換気で減らし、それでも残る危険を作業手順と保護具で補う順番が合理的です。現場の「慣れ」が安全確認を省く理由になっていないかも、管理者が観察すべき点です。
事故調査は責任追及だけでなく設備設計の改善に生かす
調査では、作業指示書が存在したかだけでなく、実際に現場で守れる内容だったかを確かめる必要があります。例えば「十分に換気する」という表現では、担当者によって判断が分かれます。測定値、測定間隔、退避基準、監視者の配置を数値や行動で定めて初めて、異常時に迷いが減ります。請負会社や派遣労働者が関わる場合は、危険情報の共有と指揮命令の線引きも調査対象になります。
今後は、ウェアラブル型のガス計や作業記録の電子化が役立つ場面も増えるでしょう。ただし、機器を導入すれば安全になるわけではありません。警報を誰が受け、誰が作業を止め、どの経路で避難するのかが決まっていなければ、データは記録にとどまります。技術の導入と、停止をためらわない現場の権限設計を一体で進めることが、再発防止の条件です。
ビジネスへの影響
生産停止の損失より先に作業条件の洗い出しを行う
製造現場では、釜の研磨や洗浄を外部業者に任せることがあります。発注側が「専門業者だから任せられる」と考えると、設備内の残留物、直前の製造内容、換気設備の状態といった情報共有が抜けやすくなります。作業前には、釜の中に何が残っているか、どの薬剤を使ったか、内部に入る必要があるかを一覧化し、発注側と受注側が同じ確認票に署名する運用が有効です。
企業が最初に行うべきなのは、全ての狭い場所の作業を洗い出し、危険度の高い順に再評価することです。頻度が低い作業ほど手順が古くなりやすいため、定期作業だけでなく、故障対応や緊急清掃も対象に含めます。作業を止める時間と測定器、換気設備への投資は、事故後の操業停止や信用低下に比べて小さい場合が多くあります。
現場で機能する安全策は停止権限と記録で決まる
安全規則を掲示するだけでは、納期や復旧を急ぐ現場で形骸化します。測定値が基準を外れたとき、換気が止まったとき、監視者が離れたときに、誰でも作業を中断できる権限を明文化することが重要です。再開条件も「安全を確認したら」ではなく、再測定、責任者の承認、救助体制の復帰という具体的な手順にします。
教育では、座学だけでなく、警報が鳴った場面や作業者が倒れた場面を想定した短時間の訓練が有効です。救助者が無防備に入らないこと、通報と退避を同時に進めることを体で覚えます。訓練後は、測定器の位置、連絡先、避難経路に迷いがなかったかを記録し、手順を更新します。安全管理を現場の負担ではなく、品質と納期を守る工程の一部として扱うことが、継続的な改善につながります。
取引先を含む安全指標を経営会議で確認する
経営側は、事故件数だけで安全を判断してはいけません。危険作業の事前確認率、測定器の校正状況、訓練参加率、ヒヤリとした事例の報告数、作業停止の実績など、事故に至る前の指標を見ます。報告数が増えた場合も、隠れた危険が見えるようになった可能性があります。
また、委託先の安全実績を価格や納期と同じ表で管理すると、安さだけを理由に業者を選ぶリスクを抑えられます。今回のような重大事故の調査結果が公表されれば、各社は自社の釜、槽、配管、地下設備で似た作業がないかを横断的に点検すべきです。再発防止の価値は、個別の現場にとどまらず、取引網全体の信頼を守る点にあります。