ニュースの概要

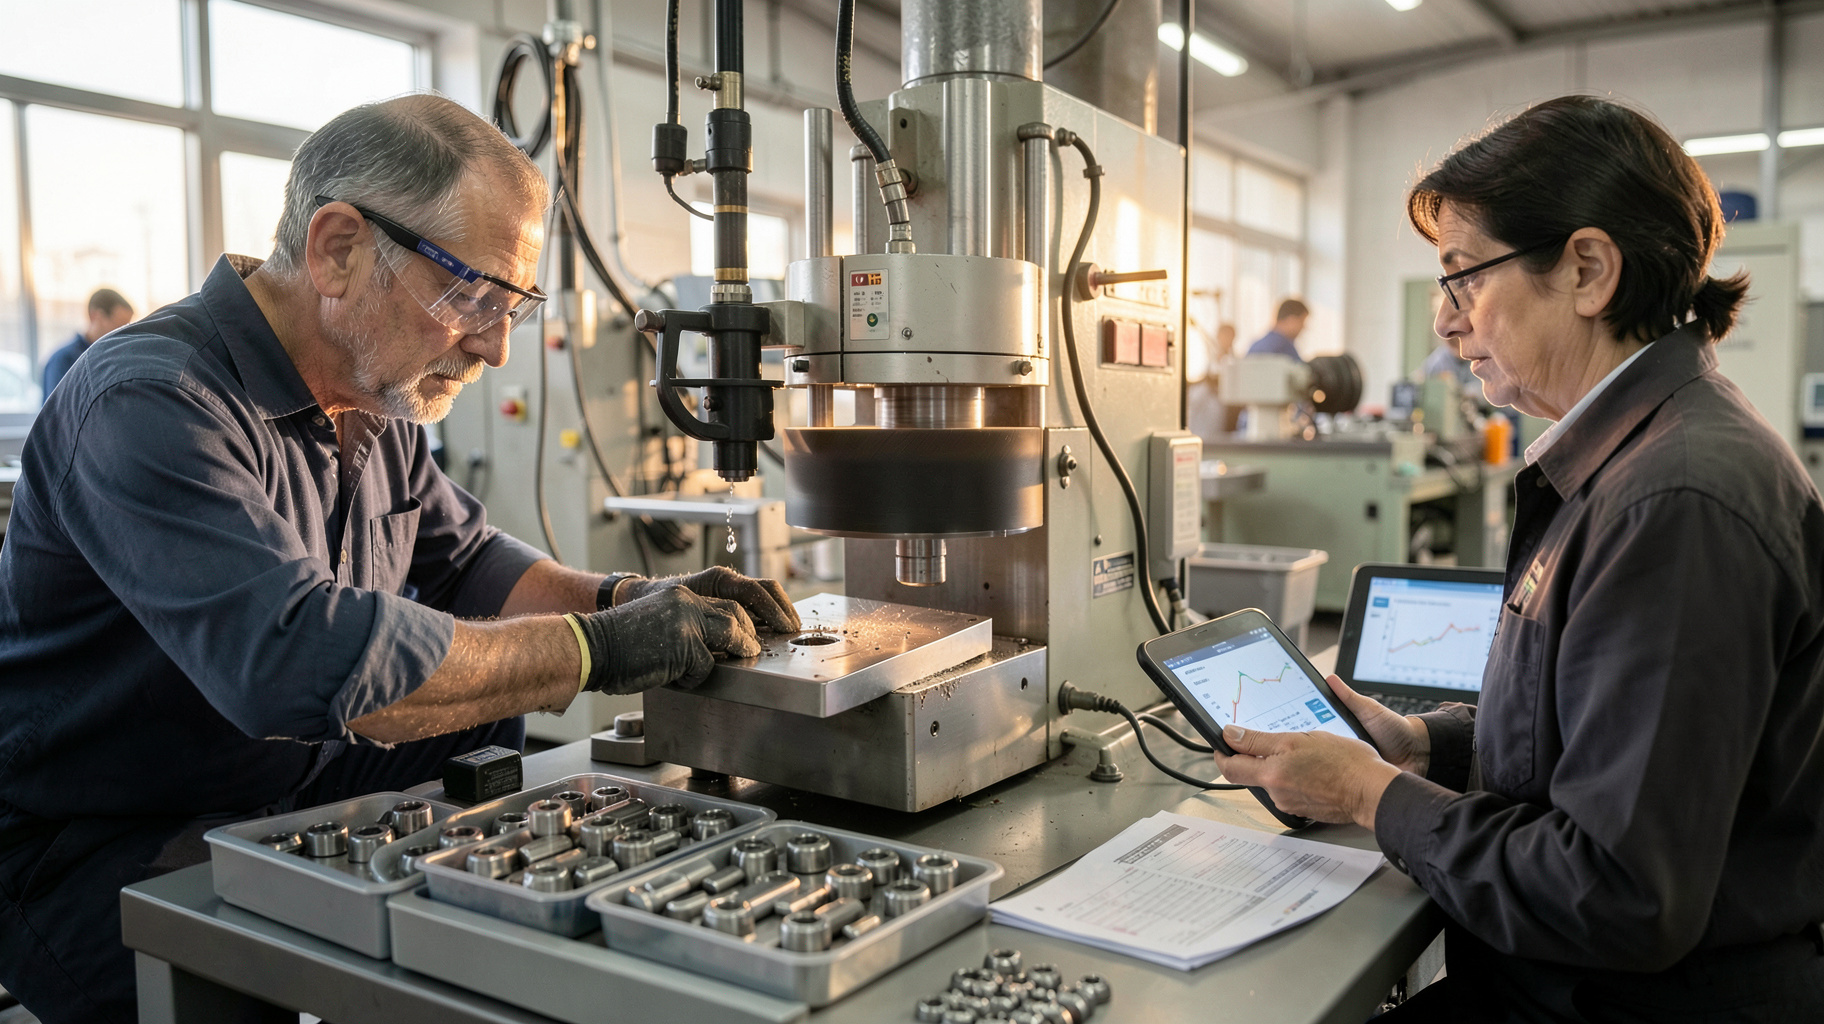
Nissei USAが、平坦な部品を上下から同時に削る垂直両頭研削盤V-5PをIMTS 2026で紹介しました。平行度、部品の厚み、表面の滑らかさをそろえながら、多数の部品を連続して加工できる点が特徴です。床研磨機のニュースではありませんが、仕上げ工程で人の経験だけに頼らず、寸法と見た目を安定させたいという製造現場の需要を映しています。材料費や人件費の上昇で、加工後の手直しや検査待ちを減らす投資が重視されるなか、研削工程を自動化し、品質と生産量を同時に高める提案として受け止めることができます。
引用元: Nissei USAが高精度・大量生産向け垂直両頭研削盤を訴求(Production Machining)
分析・見解
上下の砥石で厚みと平行度を同時に整える仕組み
V-5Pのような垂直両頭研削盤は、部品の上面と下面を二つの砥石で同時に加工します。片面ずつ削る方式では、部品を反転する際の位置ずれや、加工熱による変形が次の工程に影響します。両面を同時に処理すれば、厚みを決めながら上下の面をそろえやすくなります。ベアリング部品、歯車の薄い部品、ポンプや自動車向けの円板状部品など、寸法のばらつきが組み立て性能に直結する品目で効果が出やすい方式です。
ここで重要なのは、単に削る速度を上げることではありません。部品の厚みが一枚ごとに変わると、後工程での調整、選別、廃棄が増えます。研削の段階でばらつきを抑えれば、検査の負担や組み立て時の不具合まで連鎖的に減らせます。仕上げ機の価値は、機械単体の加工時間ではなく、工場全体の流れを止めない点にあります。
床研磨とは異なるが表面品質を数値で管理できる
工場床研磨は、広い床面の凹凸を整え、清掃性や耐久性を高める作業です。一方、V-5Pが対象とするのは、手のひらに載るような平坦部品の寸法と表面です。用途も機械の構造も同じではありません。ただし、両者には仕上がりを感覚ではなく、測定値で管理するという共通点があります。
床の平面度や光沢を現場で確認するのと同じように、部品の研削では厚み、平行度、表面粗さを工程ごとに確認します。特に量産では、最初の数個だけが良品でも意味がありません。刃具や砥石の状態が変化した後も同じ品質を維持できるかが問われます。研削液の温度、砥石の摩耗、部品の材質を記録し、異常が出る前に条件を調整する仕組みが必要です。
人手不足で仕上げ工程の再現性が投資理由になる
熟練作業者が加工音や部品の手触りから異常を見抜く力は、今も重要です。しかし、その技能だけに依存すると、担当者の休暇や退職が生産能力に直結します。さらに、夜間稼働や多品種生産では、経験の差が品質の差になりやすい問題があります。
自動化された研削設備は、作業者を不要にするためだけの道具ではありません。条件を記録し、同じ手順を繰り返すことで、技能を工程の中に残す役割を持ちます。作業者は材料の投入だけでなく、測定値の傾向を見て砥石交換や条件変更を判断できます。人を単純作業から品質判断へ移すことが、設備導入の見落とされがちな効果です。
導入効果は加工時間より後工程の損失で測るべき
研削盤の比較では、毎分の処理数や機械価格に目が集まりがちです。しかし、投資判断で見るべきなのは、良品率、段取り時間、再加工率、検査の滞留時間を含む総費用です。例えば一個当たりの加工が数秒短くなっても、寸法外れが増えれば材料費と納期遅延で利益が消えます。逆に、加工速度が同じでも、厚みのばらつきが減って選別工程を縮小できれば、設備全体の価値は高まります。
今後は、研削盤単体ではなく、測定器、搬送装置、製造実行システムとつないだ工程管理が主流になります。加工後の測定値を保存し、特定の時間帯や材料ロットだけに異常が集中していないかを確認できれば、原因究明も速くなります。高精度研削への投資は、機械を買う行為ではなく、仕上げ品質を安定した情報に変える行為へと変わりつつあります。
ビジネスへの影響
設備選定では処理数より不良と手直しの削減幅を確認する
導入を検討する企業は、まず対象部品を三つに分けると判断しやすくなります。月産数量が多い部品、厚みや平行度の不良が後工程で見つかる部品、作業者の交代で品質が揺れる部品です。これらは両頭研削の効果を測りやすい対象です。現在の加工時間だけでなく、反転作業、測定、再加工、廃棄、納期遅れまで一個当たりの費用に含めて比較します。
見積もり時には、最大処理数だけでなく、実際の材料を使った試験を求めることが重要です。厚みの許容差、平行度、表面粗さを確認し、砥石の交換頻度、研削液の管理、段取り替えに要する時間も記録します。自社の品質基準に届かなければ、高性能な機械でも投資効果は出ません。
小さく始めて測定と保全を含む運用を作る
いきなり全ラインを置き換えるより、代表的な一品目で三か月程度の試行を行う方が安全です。導入前後で良品率、加工能力、再加工時間、作業者の稼働時間を同じ方法で測ります。設備価格だけでなく、電力、砥石、研削液、保守契約、教育費を含めた回収期間を算出してください。
また、測定器が不足している工場では、研削盤だけ導入しても異常の発見が遅れます。厚み測定と平行度確認の方法を標準化し、砥石摩耗や温度の記録を残すことが先決です。こうした基盤が整えば、将来は搬送の自動化や複数品目への展開も進めやすくなります。V-5Pの話題は、特定機種の採否にとどまらず、仕上げ工程を利益に結び付ける管理方法を見直すきっかけになります。